137-1288-2333
全国咨询热线
400-030-2118做可降解 PLA 吸管的工厂,大概率都遇见过这个头疼难题:挤出机模唇滑座导套位置,长时间高温生产后出现积料碳化。
PLA 材料本身热稳定性差,模头区域持续高温,熔融物料容易析出小分子,附着在滑座导套的滑动缝隙,慢慢堆积、碳化变硬。积料一多,直接卡住滑座,模唇调节不顺,吸管厚薄出现波动;碳化硬块一旦脱落,混进熔体里,吸管就会出现黑点、破口,良品率直线下滑。很多工厂只能定时停机拆模清理,一次清模少则半小时,整条产线停摆,产能损失、人工成本双双上涨。不少车间尝试普通润滑脂,可模头区域温度高,普通脂很快氧化、干结、结焦,反而加剧积料,治标不治本。
这套模唇滑座导套属于低速往复滑动机构,工况核心难点就是靠近模头高温辐射,同时要避免润滑剂迁移污染 PLA 熔体。选型不能只看耐高温,还要兼顾不渗油、不迁移、不易和 PLA 熔体发生反应,并且满足食品接触设备的安全规范。
针对 PLA 吸管挤出机模唇滑座导套高温积料卡滞问题,推荐宝星高温食品级专用润滑脂。这款润滑脂耐温性能强,在模头持续高温辐射下,不容易氧化结焦,不会形成油泥堆积在滑动缝隙。油膜附着力强,牢牢附着在导套金属摩擦面,长期往复滑动也不容易流失。最重要的是,配方经过特殊调配,不易迁移,不会污染熔融 PLA 物料,避免吸管出现油污、黑点缺陷,符合食品包装设备润滑的合规要求。
使用后,滑座导套滑动顺畅,减少物料析出附着,积料生成速度明显放缓,大幅拉长清模周期,减少停机次数。很多吸管厂落地使用后,原本两三天就要停机清模,现在周期直接翻倍,生产稳定性提升,废品率下降,设备维护工作量也减轻不少。
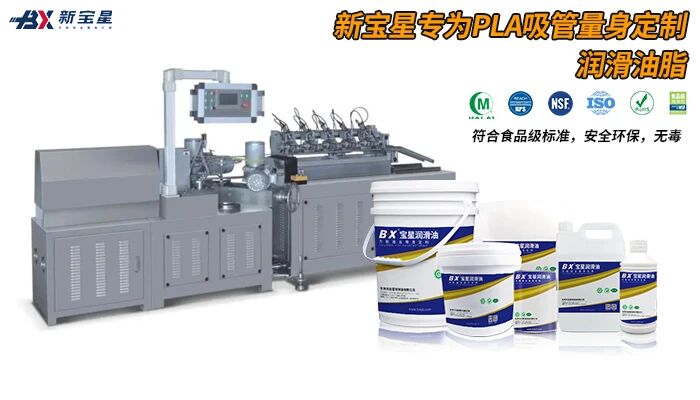
PLA 吸管产线想要稳定量产,模唇滑座导套的润滑选型不能将就。选对适配高温、低迁移的食品级润滑产品,才能从源头缓解高温积料,减少非计划停机,守住产品良品率。